Gdy część sama mówi, kim jest – łączność krótkiego zasięgu w służbie Przemysłu 4.0 i logistyki
Cyfrowa fabryka nie zaczyna się od dużego ekranu w biurze planowania. Zaczyna się w miejscu, w którym metal, tworzywo i elektronika naprawdę się spotykają, czyli na stanowisku, przy regale i przy bramie magazynu. Tam decyzja musi zapaść w ułamku sekundy, a człowiek nie zawsze zdąży odczytać drobny opis, porównać numer rysunku i upewnić się, że właśnie ta sztuka należy do właśnie tego zlecenia. Łączność krótkiego zasięgu rozwiązuje ten problem w sposób niepozorny. Niewielki znacznik, w języku hali częściej nazywany tagiem, niesie tożsamość przedmiotu. Czytnik zbliżeniowy odbiera ją z odległości centymetrów albo – przy nieco innych wykonaniach – z kilkudziesięciu centymetrów, bez linii wzroku i bez wpisywania czegokolwiek z klawiatury.
W Przemyśle 4.0 i w nowoczesnej logistyce ta krótka rozmowa między znacznikiem a czytnikiem staje się spoiwem między światem fizycznym a systemami, które tym światem sterują. Nie zastępuje sieci zakładowej, sterowników ani ludzi. Daje im pewność, z czym mają właśnie do czynienia.
Dlaczego cyfrowa linia gubi się bez pewnej tożsamości komponentu
Transformacja fabryki polega na tym, że maszyna, system i człowiek mają działać na tych samych danych. W praktyce dane te są tylko tak dobre, jak identyfikacja przedmiotu, którego dotyczą. Jeśli na linii powstaje wiele wariantów jednego wyrobu, różnica między nimi bywa niewidoczna gołym okiem. Inna uszczelka, inna długość wiązki, inna wersja oprogramowania w podzespole elektronicznym – z zewnątrz wygląda to podobnie, a skutek pomyłki wychodzi dopiero na teście końcowym albo, co gorsza, u klienta.
Klasyczne kody kreskowe i kody dwuwymiarowe nadal są użyteczne, bo są tanie i czytelne dla człowieka oraz dla kamery. Mają jednak ograniczenia, które na hali szybko dają o sobie znać. Wymagają widoczności etykiety, odpowiedniego kąta i w miarę czystej powierzchni. Etykieta papierowa nie lubi oleju, pary, ścierania ani wysokiej temperatury. Operator musi ją znaleźć i skierować na nią skaner. Przy takcie liczonym w sekundach każda taka czynność jest kosztem, a przy zmęczeniu zmiany staje się źródłem błędu.
Identyfikacja zbliżeniowa działa inaczej. Najczęściej spotykane w tym zastosowaniu technologie to Radio-Frequency Identification, zapisywane skrótem RFID, oraz jej bliski krewny Near Field Communication, czyli NFC. Obie opierają się na polu elektromagnetycznym. Czytnik wytwarza pole, pasywny znacznik czerpie z niego energię i odsyła zapisany identyfikator oraz – jeśli tak go zaprogramowano – dodatkową porcję danych. Nie potrzebuje własnej baterii. Nie trzeba go „zobaczyć”. Wystarczy, że znajdzie się w polu czytnika.
Warto rozróżnić zasięgi, bo od nich zależy sens zastosowania. NFC, pracujące zwykle przy częstotliwości 13,56 MHz i zgodne z rodziną norm ISO/IEC 14443, czyta się z kilku centymetrów. To świadomy kompromis. Krótki zasięg oznacza, że odczyt dotyczy tej sztuki, którą operator albo automat właśnie podstawił, a nie sąsiedniej, leżącej w pojemniku obok. Nieco dalszy odczyt dają znaczniki z rodziny ISO/IEC 15693, nadal w paśmie wysokiej częstotliwości, ale projektowane raczej jako identyfikacja w pobliżu niż jako przyłożenie telefonu. Z kolei RFID ultrawysokiej częstotliwości, używane masowo w logistyce palet i kartonów, sięga metrów i służy raczej bramom oraz inwentaryzacji niż precyzyjnemu „temu jednemu” detalowi na stanowisku. Artykuł koncentruje się na krótkim zasięgu, bo to on najlepiej pasuje do konfiguracji maszyny, serwisu przez przyłożenie tabletu i weryfikacji części na montażowni. W łańcuchu dostaw te same zasady tożsamości przedmiotu często łączy się jednak z dalszym odczytem na bramach i w magazynie.
Z punktu widzenia linii produkcyjnej liczy się nie sama fala, lecz skutek. Każdy komponent, nośnik, narzędzie albo gniazdo maszyny dostaje trwały identyfikator. Od tej chwili system nie zgaduje. Wie, że do stanowiska wjechał nośnik o danym numerze, że na nim siedzi wyrób ze zlecenia o danym numerze i że poprzednia operacja została zamknięta albo właśnie nie została. Bez tej pewności cyfrowy bliźniak linii jest opowieścią o tym, co powinno się dziać, a nie zapisem tego, co się dzieje.
Tagi, które przeżywają piec, myjkę i agresywną chemię
W biurze znacznik może być cienkim wkładem w naklejce. Na hali taki wkład żyje krótko. Dlatego w Przemyśle 4.0 i w logistyce zamkniętej, gdzie te same skrzynki krążą latami między dostawcą a fabryką, stosuje się znaczniki przemysłowe o podniesionej odporności.
Najpierw temperatura. Zwykły inlay, czyli układ z anteną na cienkim podłożu, często traci pewność działania już w okolicach osiemdziesięciu kilku stopni Celsjusza, a klej etykiety puszcza wcześniej. Procesy lakiernicze, wygrzewanie żywic, mycie gorącą parą albo krótki przejazd przez piec wymagają innej budowy. Obudowy z tworzyw technicznych, takich jak PPS, a w ostrzejszych warunkach elementy ceramiczne i specjalne anteny, pozwalają znacznikowi przejść cykl, który zniszczyłby papier i zwykłą folię. Istnieją wykonania znoszące długotrwale temperatury rzędu dwustu stopni, a krótkotrwale jeszcze wyższe piki. Dobór nie polega jednak na sięgnięciu po „najmocniejszy” model. Liczy się profil procesu. Inaczej projektuje się znacznik, który ma przeżyć jednorazowy szok termiczny, a inaczej taki, który latami pracuje przy ciągłym cieple silnika albo szafy.
Chemia jest drugim egzaminem. Chłodziwa, rozpuszczalniki, zasady z myjni przemysłowych i kwaśne preparaty do trawienia powierzchni wnikają w pęknięcia, podważają zalanie układu i korodują styki, jeśli konstrukcja na to pozwala. Dlatego obudowa bywa szczelna w stopniu opisywanym klasą IP, czasem aż do mycia pod wysokim ciśnieniem, a oznaczenie nanosi się laserem, nie farbą. W logistyce zwrotnej, gdzie pojemnik wraca z myjni i od razu jedzie po kolejną partię, odporność chemiczna decyduje o tym, czy identyfikator przeżyje setki obrotów, czy trzeba go wymieniać co kilka tygodni. Wymiana nie jest tylko kosztem naklejki. To ryzyko, że przez jeden dzień pojemnik pojedzie bez tożsamości i rozerwie śledzenie partii.
Trzecim wrogiem jest metal. Antena znacznika nie lubi bliskiej powierzchni przewodzącej, bo ta odbija i pochłania pole, rozstraja obwód i skraca zasięg czasem do zera. Stąd osobna rodzina znaczników on-metal, z ferrytową przekładką albo z anteną zaprojektowaną tak, by metal stał się częścią układu, a nie przeszkodą. Na korpusie maszyny, na stalowym nośniku obróbkowym i na narzędziu skrawającym zwykły znacznik „biurowy” po prostu milczy. Przemysłowy, przyklejony albo wkręcony we właściwe miejsce, odpowiada.
W łańcuchu dostaw taki znacznik pełni rolę paszportu nośnika i zawartości. Może nieść jedynie niepowtarzalny numer, a cała reszta – numer partii, dostawca, data przyjęcia, ograniczenia jakościowe – mieszka w bazie. Może też mieć pamięć użytkownika, do której kolejne ogniwa dopisują skrócony stan, przydatny wtedy, gdy stanowisko chwilowo nie widzi sieci. Oba modele są uprawnione. Model z samą tożsamością jest prostszy i trudniejszy do rozjechania się z prawdą w systemie centralnym. Model z danymi na znaczniku ratuje pracę wyspową, na przykład u poddostawcy bez stałego łącza albo na placu, gdzie sieć zanika. Dojrzałe wdrożenie często łączy oba podejścia. Na znaczniku zostaje identyfikator i krótki skrót stanu, a źródłem prawdy pozostaje system nadrzędny.
Warto też pamiętać o cyklu życia. Znacznik na narzędziu albo na formie wtryskowej ma przeżyć lata i wiele tysięcy odczytów. Znacznik na detalu jednorazowym musi być na tyle tani, by nie zjadł marży, i na tyle trwały, by dotrwał do końca procesu, który go dotyczy. Dopasowanie odporności do realnego procesu, a nie do katalogowego maksimum, jest tu ważniejsze niż imponująca liczba na karcie produktu.
Maszyna, która sama wie, jaki wariant ma właśnie powstać
Jednym z najbardziej namacalnych zastosowań krótkiego zasięgu jest automatyczne konfigurowanie maszyny pod konkretny wariant. W fabryce nastawionej na masową kastomizację linia nie produkuje tygodniami tego samego. Zlecenia mieszają się. Na jednym nośniku jedzie wersja z innym osprzętem niż na poprzednim. Jeśli przezbrojenie zależy od pamięci ustawiacza i od kartki przy maszynie, prędzej czy później powstanie wyrób złożony z właściwych części według niewłaściwego programu.
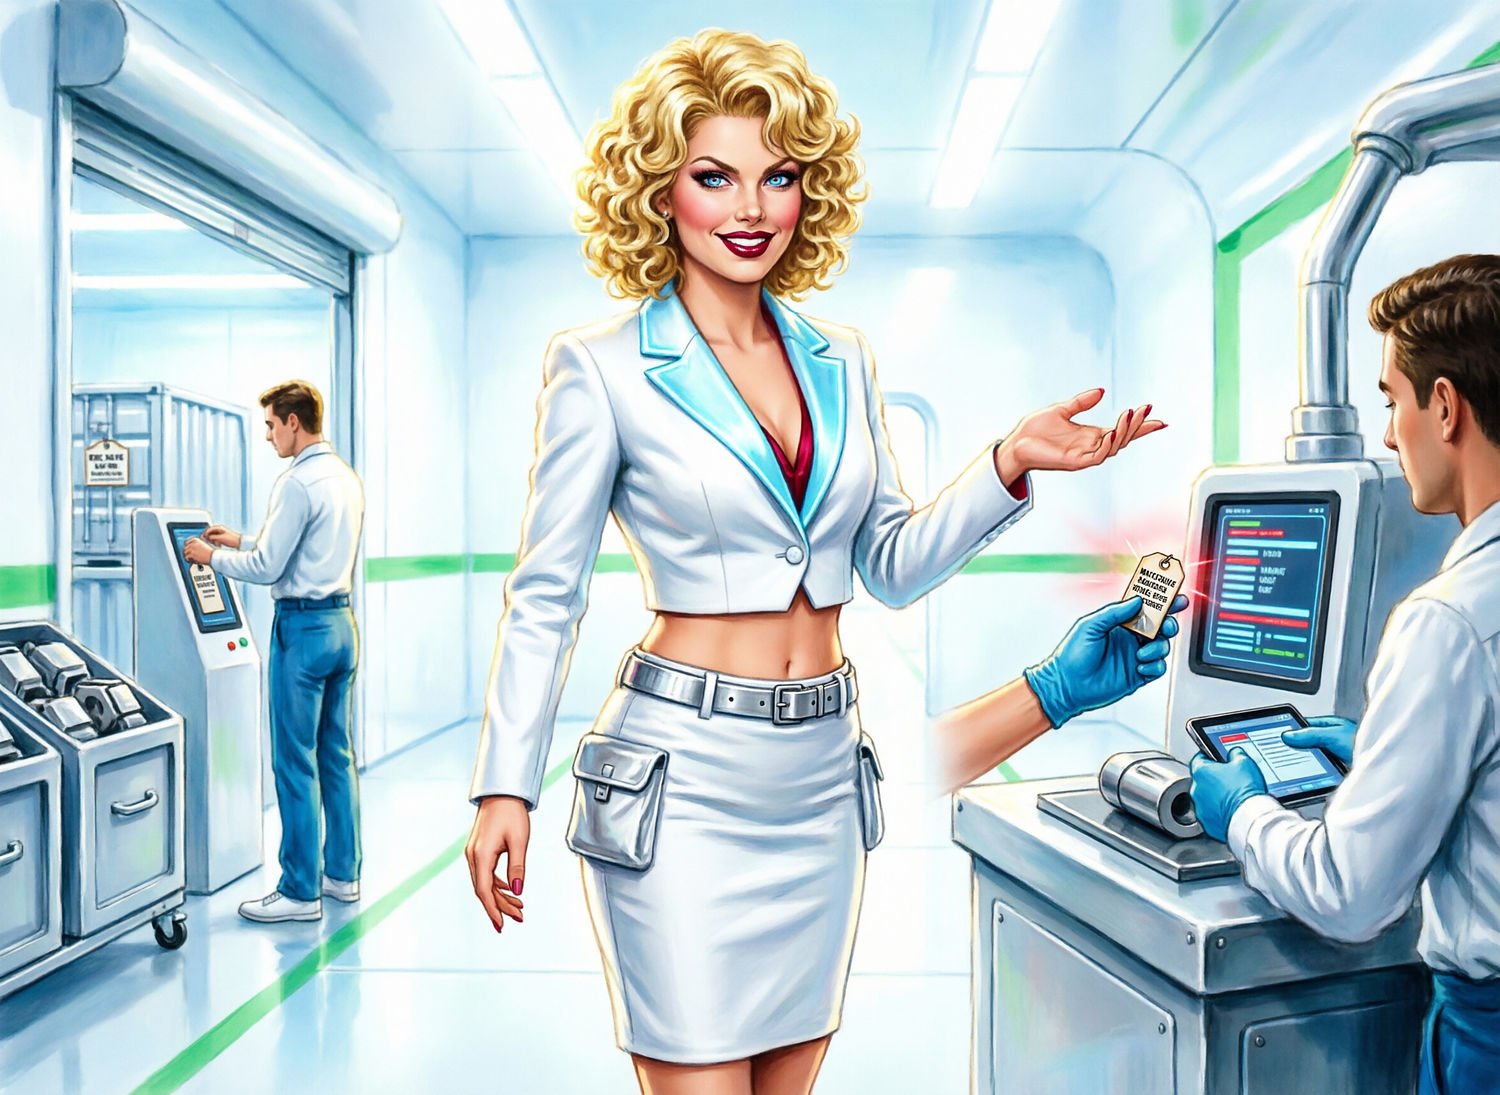
Scenariusz z czytnikiem zbliżeniowym jest prosty w opisie i wymagający w wykonaniu. Na nośniku, przyrządzie albo na samym wyrobie siedzi znacznik. W polu czytnika, zamontowanego przy wjeździe na stanowisko, znacznik oddaje identyfikator. Sterownik albo komputer stanowiskowy pyta system o przypisany przepis, czyli zestaw parametrów. Może to być numer programu obróbki, moment dokręcenia, ciśnienie, czas cyklu, adres kamery kontrolnej albo lista operacji, które wolno na tym gnieździe wykonać. Maszyna nie czeka, aż człowiek wybierze wariant z listy. Sama się ustawia, a człowiek dostaje na ekranie potwierdzenie, co zostało wczytane.
Krótki zasięg jest tu zaletą, nie wadą. Czytnik „widzi” nośnik, który właśnie stanął w gnieździe, a nie ten, który czeka w kolejce pół metra dalej. Dzięki temu nie miesza zleceń. Przy technologiach o dalszym zasięgu trzeba by filtrować, która odpowiedź należy do którego przedmiotu. Przy przyłożeniu albo przy bardzo bliskim polu filtracja jest wbudowana w fizykę odczytu.
Ten sam mechanizm dotyczy narzędzi. Frez, głowica, forma albo końcówka dokręcająca mogą nieść własny znacznik. Maszyna odczytuje, które narzędzie włożono, porównuje je z technologią zlecenia i albo dopuszcza start, albo blokuje cykl. Przy okazji może odjąć zużycie z licznika żywotności narzędzia. To już nie tylko wygoda. To ochrona detalu, wrzeciona i operatora przed pracą niewłaściwym oprzyrządowaniem.
Warto rozdzielić dwa poziomy „wiedzy” maszyny. Pierwszy to sam numer, który dopiero po zapytaniu do bazy zamienia się w parametry. Drugi to parametry zapisane wprost w pamięci znacznika, tak że stanowisko potrafi się ustawić nawet przy chwilowym braku łączności z serwerem. Pierwszy poziom łatwiej nadzorować, bo zmiana technologii nie wymaga ponownego zapisu tysięcy znaczników. Drugi poziom jest odporniejszy na awarię sieci w tej jednej minucie, gdy detal już stoi w gnieździe. W praktyce często zapisuje się na znaczniku numer zlecenia i skrót wariantu, a pełny przepis trzyma w systemie wykonania produkcji, skąd stanowisko pobiera go przy każdym odczycie i buforuje na czas cyklu.
Automatyczne konfigurowanie nie zwalnia z projektowania procesu. Trzeba ustalić, co się dzieje, gdy znacznik milczy, gdy numer nie istnieje w zleceniach albo gdy przepis jest niekompletny. Dobra linia w takiej sytuacji nie zgaduje. Zatrzymuje cykl i woła człowieka. Krótki zasięg daje pewność tożsamości. Reguły procesu dają pewność, że tożsamość zostanie właściwie zinterpretowana.
Odczyt, który staje się zapisem w ERP i poleceniem w MES
Sam odczyt nic nie zmienia w przedsiębiorstwie, dopóki nie trafi do systemów, które prowadzą zamówienia, stany i produkcję. Dwa najważniejsze z nich to Enterprise Resource Planning, czyli ERP, oraz Manufacturing Execution System, czyli MES. Pierwszy patrzy na firmę szeroko. Widzi zamówienie klienta, strukturę wyrobu, zakupy, magazyn i rozliczenie. Drugi patrzy na halę z bliska. Widzi zlecenie na zmianę, operację, stanowisko, przyczynę postoju i wynik kontroli.
Integracja danych ze znacznika polega na tym, że zdarzenie odczytu staje się zdarzeniem biznesowym. Przyjęcie dostawy przestaje być ręcznym potwierdzeniem „przyszło mniej więcej to, co na dokumencie”. Czytnik przy rampie albo przy stanowisku kontroli wejściowej odczytuje znacznik pojemnika albo detalu, system porównuje go z awizem i dopiero wtedy ERP przyjmuje pozycję na stan. Jeśli numer nie pasuje do zamówienia, materiał nie wchodzi do produkcji jako dobry. To prosty mechanizm, a w łańcuchu dostaw jeden z najskuteczniejszych sposobów na odcięcie pomyłek dostawcy, zanim dotrą do linii.
W toku produkcji rolę prowadzącego przejmuje zwykle MES. Każde wejście nośnika na stanowisko może zamknąć poprzednią operację i otworzyć następną. System wie, ile sztuk danego wariantu przeszło przez dane gniazdo, który operator był zalogowany, jaki był wynik testu i czy detal nie został zawrócony do poprawki. ERP dostaje z tego obraz rzadszy, ale równie potrzebny. Zużycie komponentów, przesunięcie magazynowe z produkcji w toku na wyrób gotowy, potwierdzenie wykonania zlecenia. Bez identyfikacji zbliżeniowej te zapisy często powstają zbiorczo, na koniec zmiany, z pamięci i z kartek. Z identyfikacją powstają w chwili zdarzenia.
Technicznie droga danych bywa warstwowa. Czytnik rozmawia ze sterownikiem albo z małym komputerem przy maszynie. Ten publikuje zdarzenie dalej, coraz częściej w sposób uporządkowany, na przykład przez OPC UA w stronę warstwy produkcyjnej i przez interfejsy usługowe w stronę ERP. Pomiędzy nimi bywa middleware, czyli warstwa pośrednia, która tłumaczy „odczytano numer” na „potwierdź operację 30 w zleceniu 4512 i zdejmij z magazynu komponent o tym numerze”. Bez tej warstwy łatwo o chaos. Każdy czytnik mówi własnym językiem, a systemy nadrzędne toną w surowych numerach.
Jest też kwestia tego, co uznajemy za prawdę. Jeśli operator ręcznie poprawi stan w ERP, a znacznik nadal niesie stary skrót, przy następnym odczycie światy się rozjadą. Dlatego dojrzałe wdrożenie ustala hierarchię. Zwykle system nadrzędny jest źródłem prawdy o zleceniu i o jakości, a znacznik jest pewnym sposobem wskazania, którego rekordu to dotyczy. Zapis na znacznik traktuje się jako kopię roboczą, odświeżaną przy każdej operacji, a nie jako księgę, której nie wolno podważyć.
Bezpieczeństwo tej ścieżki nie jest ozdobnikiem. Czytnik podłączony do sieci zakładowej jest urządzeniem jak każde inne. Powinien stać w wydzielonym segmencie, mieć aktualne oprogramowanie i nie przyjmować poleceń od byle kogo w sieci biurowej. Proste znaczniki da się podrobić, jeśli ktoś ma fizyczny dostęp i motywację. Tam, gdzie identyfikator otwiera kosztowną operację albo potwierdza jakość części krytycznej, stosuje się znaczniki z silniejszą ochroną zapisu, a decyzję i tak weryfikuje system, nie sam numer odczytany w polu. Krótki zasięg sam w sobie trochę pomaga, bo podsłuch z parkingu jest tu znacznie trudniejszy niż przy radiu o zasięgu wielu metrów. Nie zastępuje jednak porządku w uprawnieniach i w sieci.
Dobrze spięty odczyt daje jeszcze jedną rzecz, o której rzadko mówi się przy zakupie czytników, a która później decyduje o wartości całego śladu. To genealogia wyrobu. Gdy klient zgłasza wadę albo gdy dostawca ogłasza problem z partią surowca, firma musi odpowiedzieć na pytanie, które sztuki są zagrożone. Jeśli każda operacja zostawiła ślad powiązany z identyfikatorem, odpowiedź jest listą numerów, nie domysłem opartym na datach zmian. W logistyce ten sam ślad pozwala stwierdzić, którym transportem część wyjechała i do której fabryki albo którego magazynu trafiła. Krótki zasięg na stanowisku i nieco dalszy odczyt na bramie nie konkurują ze sobą. Uzupełniają się w jednej historii przedmiotu.
Technik, tablet i jedno przyłożenie zamiast szukania dokumentacji
Maszyna na hali też jest „przedmiotem”, który powinien mieć tożsamość. Tabliczka znamionowa z czasem ściera się, numer inwentarzowy bywa zamalowany, a dokumentacja żyje w szafie, na dysku sieciowym i w głowie najstarszego utrzymaniowca ruchu. Gdy dochodzi do awarii, minuty schodzą na ustaleniu, która to dokładnie maszyna i gdzie jest jej historia. Łączność krótkiego zasięgu skraca tę drogę do jednego gestu.
Na obudowie, w miejscu dostępnym i opisanym, siedzi trwały znacznik NFC. Technik przykłada tablet albo telefon służbowy. Aplikacja odczytuje identyfikator środka trwałego i otwiera jego kartę w systemie utrzymania ruchu, często nazywanym CMMS albo EAM. Na ekranie widać pełną historię napraw, zgłoszenia, wymienione części, daty przeglądów, zaległe czynności i dokumenty. Obok mogą być schematy, instrukcja przezbrojenia, lista punktów smarowania i procedura bezpiecznego odcięcia energii. Nie trzeba znać ścieżki do folderu. Nie trzeba dyktować numeru przez telefon do działu, który „ma to w Excelu”.
Ten gest jest celowo krótkozasięgowy. Technik musi podejść do maszyny, a nie odebrać przypadkowy znacznik z sąsiedniej linii. Przyłożenie jest też potwierdzeniem obecności. System może zapisać, że dana osoba była przy danym środku o danej godzinie i otworzyła zlecenie. Po naprawie ten sam znacznik przyjmuje zwrotny zapis. Technik zamyka czynność w aplikacji, a skrót – data, rodzaj interwencji, numer zlecenia – może trafić z powrotem do pamięci znacznika. Następna osoba, nawet przy chwilowym braku sieci w głębi hali, zobaczy na urządzeniu ostatni znany stan, a po powrocie zasięgu aplikacja uzgodni go z bazą.
Wartość nie leży tylko w wygodzie. Skrócenie czasu dojścia do historii zmniejsza ryzyko, że ktoś powtórzy naprawę, która nie zadziałała miesiąc temu, albo pominie wadę przewlekłą, bo nie wiedział, że łożysko wymieniano już dwukrotnie. Przy maszynach objętych rygorem jakościowym albo bezpieczeństwa historia przeglądów bywa dowodem, nie tylko notatką. Znacznik nie zastępuje protokołu. Sprawia, że protokół da się znaleźć wtedy, gdy jest potrzebny, a nie po fakcie.
Są też granice, o których lepiej powiedzieć wprost. Tablet nie naprawia maszyny. Jeśli aplikacja jest przeładowana, a karta środka niekompletna, przyłożenie otworzy pusty rekord i frustrację. Wdrożenie zaczyna się więc od porządku w danych utrzymania ruchu, a czytnik w telefonie jest tylko najszybszym kluczem do tych danych. Obudowa znacznika musi wytrzymać olej i uderzenie wózkiem, a miejsce montażu trzeba uzgodnić z ludźmi, którzy naprawdę podchodzą do maszyny, nie z rysunkiem poglądowym. I jeszcze jedno. Uprawnienia w aplikacji mają odzwierciedlać rolę. Operator może widzieć instrukcję i zgłosić awarię. Technik widzi historię i części. Administrator zmienia kartę środka. Krótki zasięg otwiera drzwi. To system decyduje, kto przez nie przechodzi.
Montażownia, na której pomyłka części nie przechodzi dalej
Ostatnie ogniwo, w którym krótki zasięg pokazuje swoją codzienną wartość, to montaż. Tu błąd człowieka jest zrozumiały i kosztowny zarazem. Podobne części leżą w sąsiednich gniazdach. Wariant na zleceniu zmienia się co kilka sztuk. Operator pracuje w rękawicach, przy hałasie, po wielu godzinach. Prośba, by „uważał bardziej”, nie jest systemem jakości. Systemem jakości jest układ, w którym pomyłka jest trudna do popełnienia, a jeśli już padnie, nie przechodzi dalej.
Japońskie określenie poka-yoke dobrze oddaje tę ideę. Na montażowni z identyfikacją zbliżeniową wygląda ona tak. Zlecenie na stanowisku ma listę wymaganych komponentów. Każdy komponent albo jego nośnik ma znacznik. Zanim operator osadzi część, przykłada ją do czytnika albo kładzie w gnieździe z czytnikiem. System porównuje odczytany numer z listą dla bieżącego wariantu. Zgadza się – stanowisko zwalnia narzędzie, na przykład wkrętarkę z właściwym momentem. Nie zgadza się – narzędzie milczy, a ekran pokazuje, której części oczekiwano. Człowiek nie musi pamiętać różnicy między dwiema niemal identycznymi złączkami. Różnicę pamięta proces.
Ten mechanizm tnie błędy na kilka sposobów naraz. Po pierwsze, eliminuje pomyłkę wyboru z pojemnika. Po drugie, pilnuje kolejności, jeśli operacja ma sens tylko po poprzedniej. Po trzecie, zostawia ślad. Wiadomo, która konkretna sztuka komponentu weszła w który wyrób. Gdy później wyjdzie wada dostawcy, nie trzeba zatrzymywać całej zmiany. Wystarczy lista wyrobów, w których siedzi zagrożona partia. Po czwarte, odciąża kontrolę końcową. Kontrola nadal jest potrzebna, ale nie musi wyłapywać błędów, które dało się zatrzymać u źródła.
Nie należy obiecywać, że znacznik usunie wszystkie pomyłki. Część bez znacznika, znacznik uszkodzony w transporcie, pojemnik opisany ręcznie „na chwilę” i zostawiony na stałe – to klasyczne obejścia, które potrafią rozbroić najlepszy układ. Dlatego redukcja błędów jest skutkiem całego nawyku, nie samego urządzenia. Pojemniki bez tożsamości nie powinny wchodzić na stanowisko. Odczyt negatywny ma zatrzymywać, a nie tylko migać lampką, którą z czasem wszyscy ignorują. Wyjątki, na przykład część zastępcza dopuszczona przez jakość, powinny mieć własną, świadomą ścieżkę, a nie ciche pominięcie czytnika.
W logistyce wewnętrznej ten sam odruch porządkuje kompletację. Pracownik albo wózek podjeżdża do lokalizacji, odczyt potwierdza, że to właściwe miejsce i właściwy nośnik, a dopiero wtedy system zdejmuje ilość ze stanu. Mniej pomyłek wysyłkowych oznacza mniej zwrotów, mniej wyjaśnień z klientem i mniej „awaryjnych” transportów, które psują zarówno koszt, jak i zaufanie.
Gdy spojrzeć na całość, rola łączności krótkiego zasięgu przestaje być opowieścią o falach i normach. Jest opowieścią o tym, że przedmiot, nośnik, narzędzie i maszyna mają głos, słyszalny dokładnie tam, gdzie zapada decyzja. Przemysłowy znacznik znosi temperaturę i chemię, więc głos nie urywa się w połowie procesu. Czytnik przy maszynie zamienia ten głos w właściwy program dla danego wariantu. ERP i MES zamieniają odczyt w stan magazynowy, w potwierdzenie operacji i w genealogię. Technik z tabletem dostaje historię napraw bez szukania segregatora. Montażownia przestaje polegać wyłącznie na czujności człowieka.
Żadna z tych warstw nie działa w izolacji. Znacznik bez procesu jest błyskotką. Proces bez pewnej identyfikacji jest zbiorem dobrych intencji. Dopiero razem dają fabryce i łańcuchowi dostaw coś, czego nie widać na zdjęciach nowoczesnych hal, a co decyduje o tym, czy cyfrowa transformacja jest prawdziwa. Pewność, że w danym miejscu i w danym momencie system mówi o tej części, o tej maszynie i o tym zleceniu – i że pomyłka, jeśli się zdarzy, nie jedzie dalej w milczeniu.
www.asgard.krakow.pl
Ważne: Artykuł (w szczególności treści i obrazy) powstał w całości lub w części przy udziale sztucznej inteligencji (AI). Niektóre informacje mogą być niepełne lub nieścisłe oraz zawierać błędy i/lub przekłamania. Publikowane treści mają charakter wyłącznie informacyjny i nie stanowią porady w szczególności porady prawnej, medycznej ani finansowej. Artykuły sponsorowane i gościnne są przygotowywane przez zewnętrznych autorów i partnerów. Redakcja nie ponosi odpowiedzialności za aktualność, poprawność ani skutki zastosowania się do przedstawionych informacji. W przypadku decyzji dotyczących zdrowia, prawa lub finansów należy skonsultować się z odpowiednim specjalistą.
Technologie IT – Biznes i Firma
A bright, solarized, glossy digital painted artwork in a High-Key Solarpunk style with a Mirror’s Edge minimalist aesthetic
and Y2K future-nostalgia, inspired by 1960 retro comic style.
A stylised 22-year-old woman – european female.
Woman with crimped blonde curly hair, iridescent blue eyes, and shimmering deep red lipstick.
Woman gives a playful, slightly villainous evil smile.
The outfit of the woman is: The Corporate Suit
She wears a futuristic, tech-wear inspired outfit: a short, sharply-tailored blazer made of crisp electric white material with glowing ice blue lapels and deep red inner lining, showing her waist.
She wears low-waisted, high-tech pencil skirt with integrated silver utility pockets and a sleek magnetic belt (bottom is short, low waist).
The woman is presenting to the audience: A bright, solarized, glossy digital painted artwork in a High-Key Solarpunk style with a Mirror’s Edge minimalist aesthetic
and Y2K future-nostalgia, inspired by 1960 retro comic style.
A stylised 22-year-old woman – european female.
Woman with crimped blonde curly hair, iridescent blue eyes, and shimmering deep red lipstick.
Woman gives a playful, slightly villainous evil smile.
The outfit of the woman is: The Corporate Suit
She wears a futuristic, tech-wear inspired outfit: a short, sharply-tailored blazer made of crisp electric white material with glowing ice blue lapels and deep red inner lining, showing her waist.
She wears low-waisted, high-tech pencil skirt with integrated silver utility pockets and a sleek magnetic belt (bottom is short, low waist).
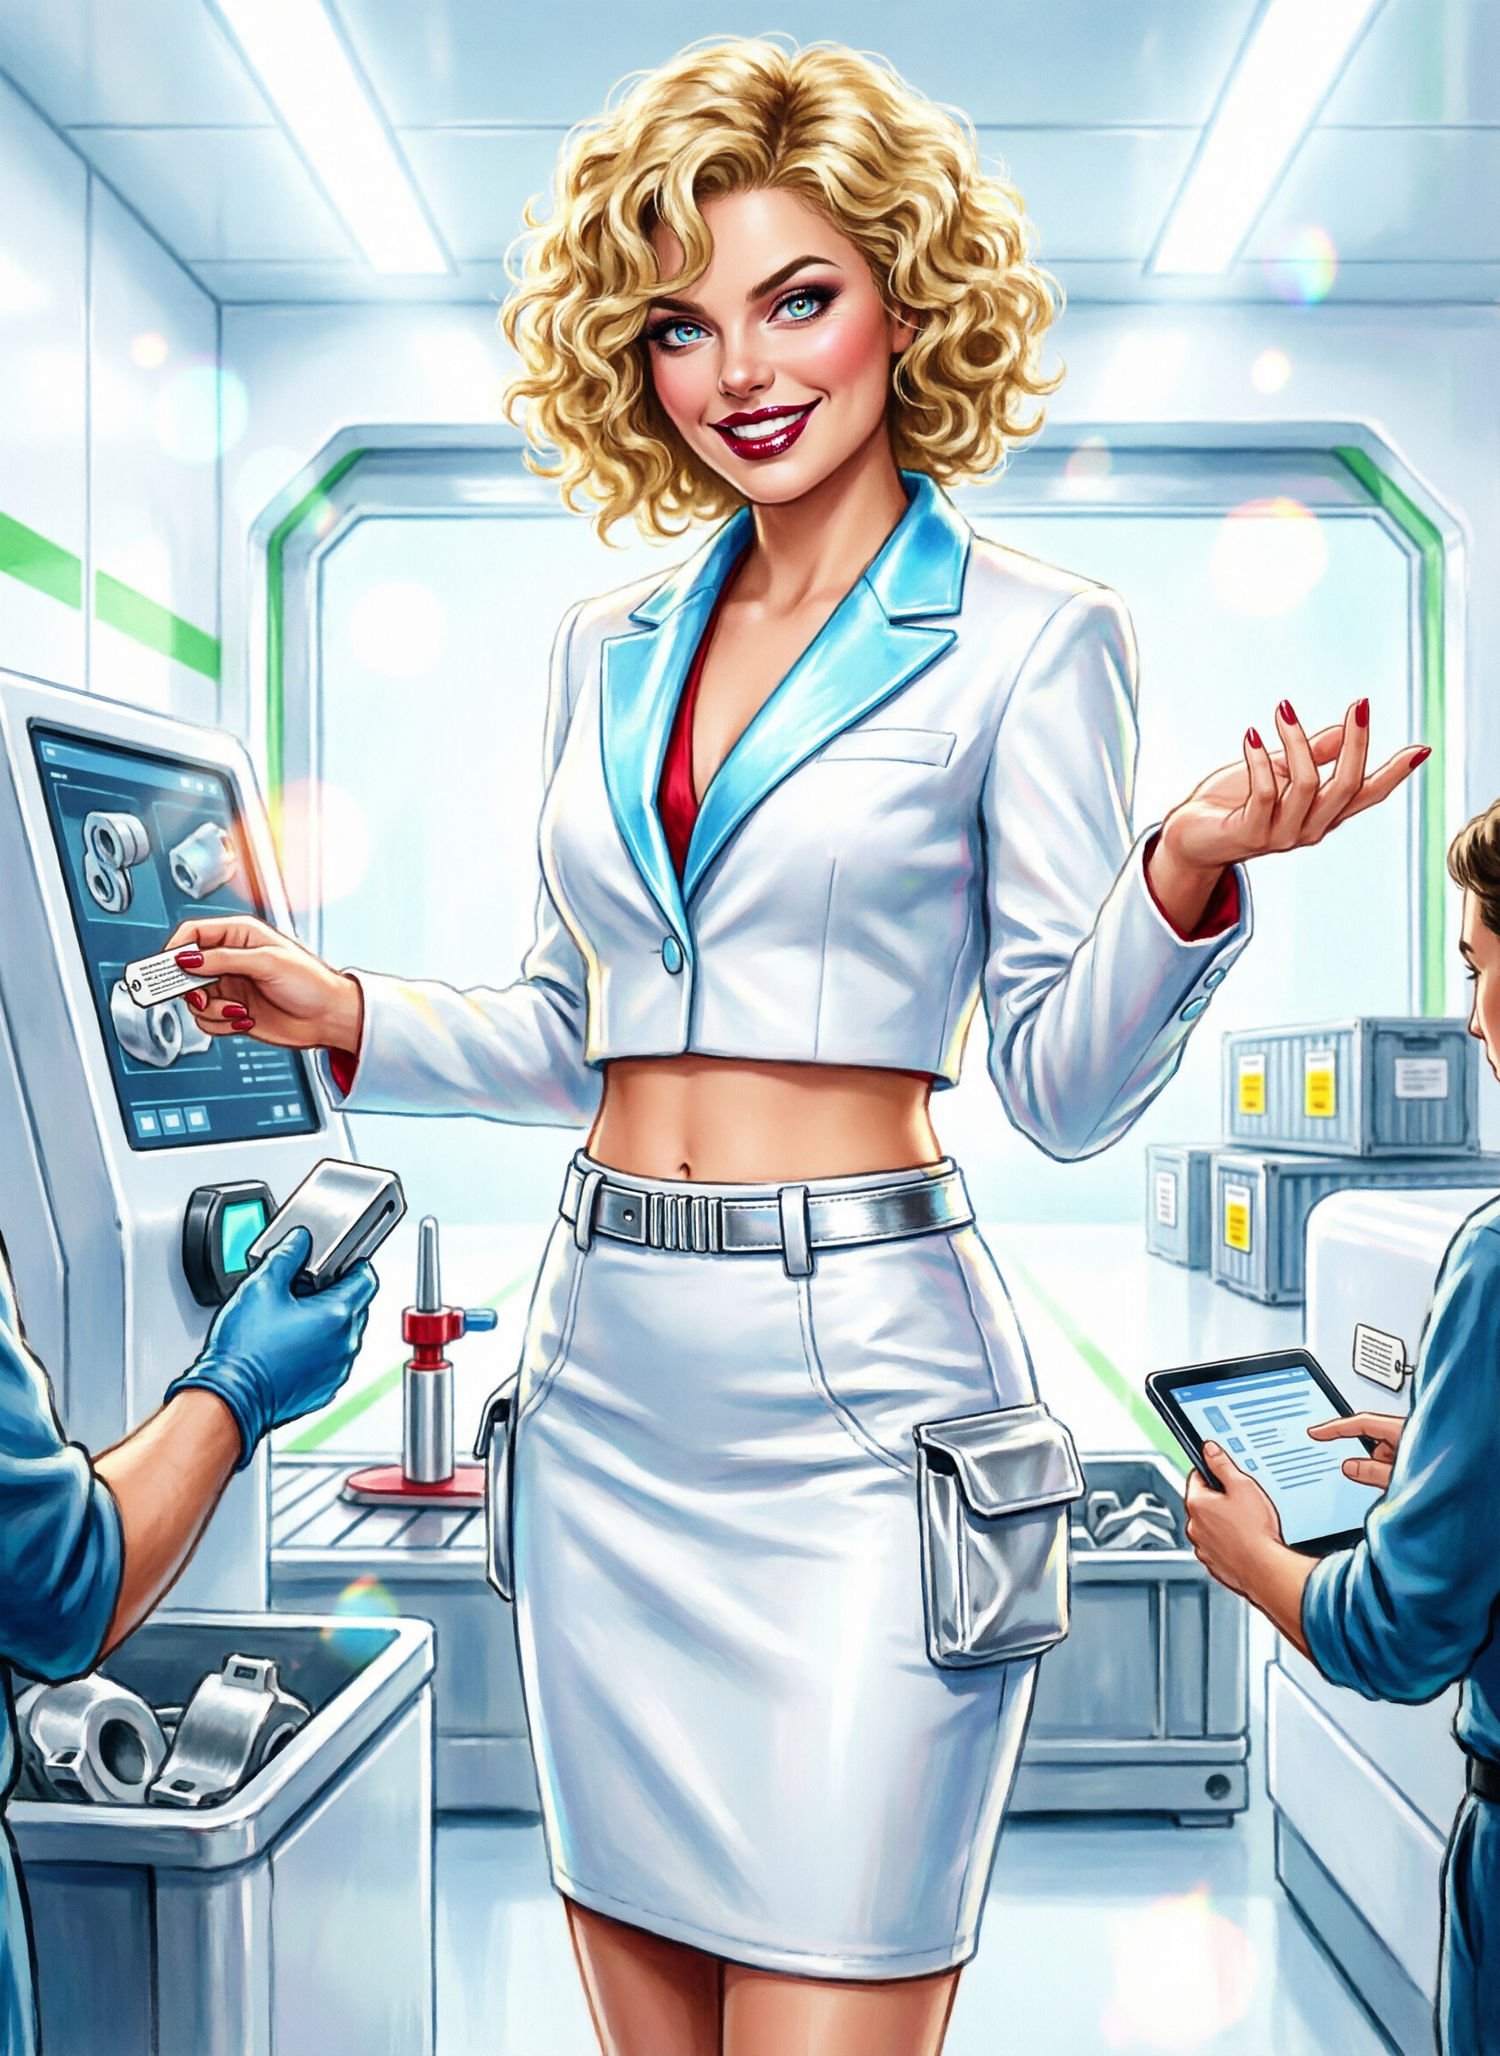
The woman is presenting to the audience: An industrial assembly workstation on a factory floor where a gloved operator holds a metal component with a small rugged tag against a close-range reader mounted at the station, the machine screen confirming the matching order and variant while a nearby tool stays locked until the part is verified, with a technician pressing a tablet to a durable tag on a machine housing to open its service history, carriers and similar parts waiting in bins beside the station, and a warehouse gate with tagged containers visible beyond the line. ;Background is a sun-drenched, high-gloss white Solarpunk facility inspired by Mirror’s Edge—sterile,
bright, and futuristic with subtle, minimal green accents integrated into sleek white architecture.
The artwork has a slick, ultra-bright digital color palette dominated by radiant white, ice blue, and reflective silver.
Added some energetic and vivid elements of deep reds, signal yellow, and controlled pops of green.
Smooth gradients, soft bloom light, and a bright, humorous, cyber-optimistic feel.
The overall style mimics neo-classic mid-century advertising with a humorous twist. ;Background is a sun-drenched, high-gloss white Solarpunk facility inspired by Mirror’s Edge—sterile,
bright, and futuristic with subtle, minimal green accents integrated into sleek white architecture.
The artwork has a slick, ultra-bright digital color palette dominated by radiant white, ice blue, and reflective silver.
Added some energetic and vivid elements of deep reds, signal yellow, and controlled pops of green.
Smooth gradients, soft bloom light, and a bright, humorous, cyber-optimistic feel.
The overall style mimics neo-classic mid-century advertising with a humorous twist.